Kočevar d.o.o.
Uporovno točkovno varjenje že desetletja predstavlja enega ključnih postopkov spajanja pločevinastih materialov v industriji. Kljub navidezno enostavnemu procesu pa gre v praksi za zelo kompleksen fizikalni pojav, pri katerem na kakovost zvara vpliva veliko število parametrov.
Nuja sodobne industrije ali le dodatna funkcija?
Z razvojem avtomatizacije, lahkih materialov, baterijskih sistemov in zahtev po sledljivosti proizvodnje, postaja vedno pomembnejše tudi vprašanje stabilnosti samega procesa varjenja. Prav zato v ospredje prihaja adaptivno krmiljenje procesa, ki ga danes ponujajo sodobni varilni kontrolerji, med njimi tudi sistemi podjetja Bosch Rexroth.
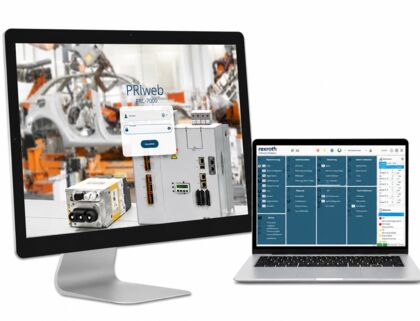
Klasično uporovno točkovno varjenje temelji na vnaprej nastavljenih parametrih, kot so varilni tok, čas varjenja in sila elektrod. V idealnih pogojih sistem pri vsakem varu ponovi popolnoma enak proces. V realnem industrijskem okolju pa pogoji skoraj nikoli niso popolnoma enaki. Že manjše spremembe materiala, oksidacije, obrabe elektrod ali kontaktne površine lahko povzročijo bistvena odstopanja pri kakovosti zvara.
Industrija se danes sooča z uporabo vedno tanjših materialov, visoko trdnih jekel, aluminija in različnih prevlečenih materialov, kjer postane stabilnost procesa bistveno bolj občutljiva. Klasični pristop s fiksnimi parametri pogosto ne zagotavlja več dovolj stabilne kakovosti. Posledice so povečano število slabih zvarov, večji izmet, pogostejše nastavitve strojev in večje obremenitve operaterjev ter vzdrževanja.
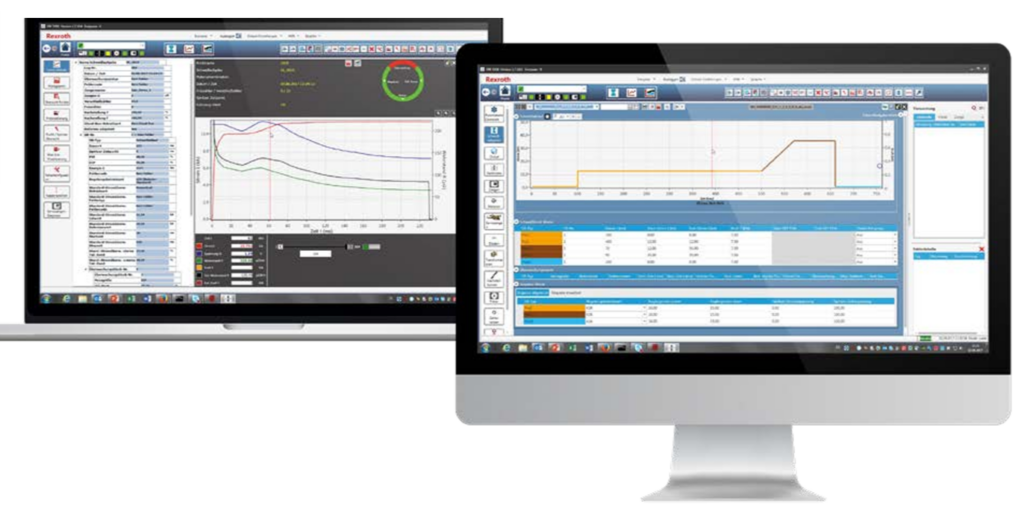
Adaptivno krmiljenje procesa predstavlja odgovor na te izzive. Gre za sistem, ki med samim procesom varjenja spremlja dejansko obnašanje zvara in na podlagi meritev sproti prilagaja parametre procesa. Sistem ne deluje več zgolj kot izvrševalec vnaprej določenih nastavitev, temveč aktivno sodeluje pri optimizaciji kakovosti posameznega vara.
Najpogosteje adaptivni sistemi spremljajo dinamično upornost med varjenjem, potek toka, napetosti, energije ter v nekaterih primerih tudi pomik elektrod ali dejansko varilno silo. Na podlagi teh podatkov kontroler prepoznava odstopanja od pričakovanega procesa in lahko avtomatsko korigira parametre. Če sistem zazna povečano kontaktno upornost zaradi obrabe elektrod ali spremembe materiala, lahko samodejno prilagodi energijski vnos in s tem stabilizira kakovost zvara.
Posebej pomembno vlogo imajo adaptivni sistemi v avtomobilski industriji, kjer posamezno vozilo vsebuje več tisoč uporovnih zvarov. Že minimalno povečanje odstotka neustreznih zvarov lahko pomeni zelo visoke stroške reklamacij ali odpoklicev. Zaradi tega postajajo sistemi za spremljanje in prilagajanje procesa praktično standard pri sodobnih robotskih varilnih celicah.
Podobno velja tudi za baterijsko industrijo, kjer je stabilnost procesa še bistveno bolj kritična. Pri varjenju baterijskih kontaktov, tankih bakrenih ali nikljevih povezav ter mikro uporovnem varjenju, so tolerance izredno majhne. Premajhen energijski vnos povzroči slab električni kontakt, prevelik pa lahko poškoduje material ali celo baterijsko celico. Adaptivno krmiljenje omogoča bistveno boljšo ponovljivost in zmanjšuje možnost napak.
Sodobni kontrolerji omogočajo tudi napredno zbiranje procesnih podatkov. Vsak posamezen zvar lahko vsebuje zapis dejanskih parametrov procesa, alarmov, energijskega vnosa in drugih pomembnih informacij. Takšna sledljivost je danes ključna predvsem v avtomobilski, letalski in medicinski industriji. Proizvajalci ne zahtevajo več zgolj kakovostnega izdelka, temveč tudi dokazljivo stabilnost proizvodnega procesa.
Pomembno je poudariti, da adaptivno krmiljenje samo po sebi še ne rešuje vseh težav procesa. Kakovost uporovnega varjenja je še vedno močno odvisna od mehanske stabilnosti varilne opreme, pravilne zasnove elektrod, kakovosti transformatorjev, hlajenja in ustrezne nastavitve parametrov. Adaptivni sistem lahko kompenzira določena odstopanja, ne more pa nadomestiti slabo zasnovane varilne aplikacije.
V praksi se pogosto pojavlja tudi vprašanje, ali je adaptivno krmiljenje potrebno pri vseh aplikacijah. Odgovor je odvisen predvsem od zahtevnosti proizvodnje. Pri enostavnejših aplikacijah, robustnih jeklenih konstrukcijah ali manjših serijah je lahko klasično krmiljenje še vedno povsem zadovoljivo. Pri zahtevnih materialih, avtomatiziranih linijah, velikih serijah in aplikacijah z visokimi zahtevami kakovosti pa postaja adaptivno krmiljenje praktično nujno.
Posebno področje razvoja predstavljajo sistemi, povezani s konceptom Industrije 4.0. Moderni kontrolerji omogočajo komunikacijo s proizvodnimi informacijskimi sistemi, analizo podatkov v realnem času ter uporabo algoritmov umetne inteligence za optimizacijo procesa. Prihodnost uporovnega varjenja bo zato vse bolj povezana z digitalizacijo, avtomatskim učenjem sistema in napredno analitiko proizvodnih podatkov.
Adaptivno krmiljenje procesa danes tako ni več zgolj dodatna funkcija sodobnih varilnih kontrolerjev, temveč postaja pomemben element zagotavljanja stabilne kakovosti, zmanjševanja stroškov in povečanja zanesljivosti proizvodnje. Podjetja, ki želijo dolgoročno zagotavljati konkurenčnost v zahtevnih industrijskih panogah, bodo morala vedno več pozornosti namenjati prav stabilnosti in inteligentnemu nadzoru varilnega procesa.
Pomembnosti naprednega nadzora varilnih procesov se zavedajo tudi v slovenskem podjetju Kočevar d.o.o., kjer se že vrsto let ukvarjajo z razvojem in proizvodnjo opreme za uporovno varjenje. Kot certificirani Certified Excellence Partner podjetja Bosch Rexroth združujejo sodobne tehnologije krmiljenja z lastnim inženirskim znanjem ter praktičnimi izkušnjami iz industrije. Pri razvoju varilnih rešitev posebno pozornost namenjajo stabilnosti procesa, ponovljivosti zvarov in prilagajanju opreme zahtevam posamezne aplikacije, saj je prav povezava med kakovostno mehansko zasnovo in inteligentnim krmiljenjem ključna za zanesljivo proizvodnjo.
Literatura:
[1] Zhang, H., Senkara, J.: Resistance Welding – Fundamentals and Applications. CRC Press, 2017.
[2] Gould, J. E.: Advances in Resistance Welding Technology. Welding Journal, AWS, 2021.
[3] Bosch Rexroth – Welding Control Systems
[4] Dickinson, D. W.: Dynamic Resistance Monitoring in Resistance Spot Welding. Welding Research Supplement, AWS.
Kočevar d.o.o.
Sončna cesta 10, Ločica ob Savinji
3313 Polzela
041 639 260
info@kocevar.eu
www.kocevar.eu